-
Электронное Письмо
grewin@gwcarbide.com -
Телефон
+86-731-28229105


Китай заточка пильных дисков с твердосплавными напайками
Когда слышишь ?Китай заточка пильных дисков с твердосплавными напайками?, у многих сразу возникает образ дешёвой, недолговечной работы. И я долго так думал. Пока не столкнулся с партией дисков от одного поставщика — заточка была выполнена так, что ресурс вышел даже выше, чем после некоторых европейских сервисов. Это перевернуло моё представление. Проблема не в стране, а в подходе и понимании специфики материала. Многие, особенно в СНГ, до сих пор считают, что твердосплавный зуб можно точить ?как угодно?, лишь бы остро было. А потом удивляются, почему пила ведёт или напайки летят после трёх резов. Тут всё дело в геометрии и термообработке.
Где кроется главный подвох при заточке ?китайских? дисков
Основная ошибка — считать все твердосплавные пластины одинаковыми. Китайские производители используют разные марки сплавов, и их поведение при заточке отличается. Например, у более дешёвых дисков сплав может быть более ?вязким?, он не крошится, но легко перегревается. Если точить на обычном станке с водяным охлаждением, но на высоких оборотах — в зоне резания возникает сильный нагрев. Это не всегда видно глазу, но микротрещины уже есть. Через несколько таких переточек напайка просто отваливается.
У меня был случай с дисками для продольной распиловки дуба. Клиент привёл диск, заточенный в местной мастерской. Внешне — идеально. Но при работе пила сильно грелась и шумно шла. Взял лупу — на передней и задней гранях видны мелкие заусенцы, ?зализанность? кромки. Это классический признак перегрева абразивным кругом. Точильщик не учёл, что у этого конкретного диска твердый сплав более чувствителен. Пришлось снимать почти на 0.3 мм, чтобы уйти от повреждённого слоя. Клиент был недоволен потерей высоты зуба, но альтернатива — полный выход диска из строя.
Отсюда вывод: перед заточкой нужно если не знать марку сплава, то хотя бы оценить его поведение. Иногда помогает простой тест старым надфилем — по звуку и сопротивлению можно грубо понять, твёрдый он или более мягкий, но вязкий. Для китайских дисков это особенно актуально, потому что информация от производителя часто минимальна.
Практический опыт: как отличить хорошую заточку от плохой
Хорошая заточка — это не просто блестящая кромка. Первое, на что смотрю — на состояние фаски на передней и задней гранях. Она должна быть чёткой, без скруглений и ?волн?. Если фаска ?плывёт? — значит, станок имел биение или мастер вёл инструмент неровно. Это сразу скажется на чистоте пропила.
Второй момент — равномерность съёма металла по всем зубьям. Кажется очевидным, но на практике часто встречается разная высота после заточки. Беру штангенциркуль и меряю высоту от основания до вершины у нескольких зубьев подряд. Допуск — максимум 0.05 мм. Если больше, пила будет бить. Особенно критично для дисков с твердосплавными напайками, которые идут на форматно-раскроечные станки или точную торцовку.
И третий, самый субъективный параметр — цвет побежалости. Его в идеале быть не должно вообще. Лёгкий соломенный оттенок ещё куда ни шло, но синий или фиолетовый отлив — это брак. Такой диск проработает недолго. К сожалению, многие небольшие мастерские, особенно те, что точат ?всё подряд?, на это не смотрят. А клиент потом винит ?китайский? диск, хотя проблема в качестве услуги.
Оборудование и расходники: на чём не стоит экономить
Для качественной заточки твердосплавных напаек нужен хороший станок с точной механикой и правильные алмазные круги. Частая ошибка — использовать один и тот же круг для всех типов сплавов. Круги различаются зернистостью, связкой и концентрацией алмаза. Для более мягких китайских сплавов иногда нужна иная связка, чтобы круг не ?засаливался? и не начинал жечь металл.
В своё время я экспериментировал с разными кругами на одном и том же диске от ООО Чжучжоу Гэвэй Твердосплавные Инструменты. Это интересный пример, потому что они, судя по всему, используют свои марки сплавов. На их сайте grewin-tools.com прямо указано, что фокус компании — решение проблем с нестабильным качеством и сложностью выбора среди избытка поставщиков. Это не просто слова. Когда работаешь с их продукцией, чувствуется, что есть некая стандартизация. Диски с их напайками вели себя предсказуемо при заточке на круге средней зернистости на керамической связке. А вот на металлической связке тот же сплав давал худшую чистоту кромки.
Охлаждение — отдельная тема. Эмульсия должна быть чистой и правильно подобранной. Грязная вода с металлической взвесью — это абразив, который портит и круг, и затачиваемый зуб. Я видел мастерские, где воду меняют раз в месяц. Результат соответствующий.
Кейс из практики: почему иногда ?дешёвая? заточка обходится дороже
Пришёл как-то заказчик с тремя новыми дисками для раскроя ЛДСП. Диски были куплены недорого, но с хорошими твёрдыми сплавами. Он их отдал на заточку в первую попавшуюся точку, потому что было ?вдвое дешевле?. После заточки один диск начал рвать кромку, второй — страшно вибрировал.
При разборе полётов оказалось следующее. Во-первых, у всех дисков был сбит угол заточки. Вместо стандартных 10-15 градусов на передней грани сделали все 20, видимо, чтобы быстрее снять металл. Пила стала более агрессивной, но крайне неустойчивой. Во-вторых, балансировку после заточки не делали вообще. А съем даже десятой доли миллиметра меняет баланс. В-третьих, не проверили развод зубьев. На одном диске несколько зубьев были подогнуты сильнее, видимо, при фиксации в станке.
Восстановление этих дисков потребовало полной переточки с исправлением геометрии, правкой развода и балансировкой. Стоимость работ превысила цену новой заточки в хорошем месте в три раза. Мораль: экономия на услуге заточки для пильных дисков с твердосплавными напайками — это прямой риск испортить дорогостоящую оснастку и получить брак в работе. Особенно это касается инструмента, который используют в серийном производстве.
Взгляд на поставщиков: как выбрать того, кто понимает в заточке
История компании ООО Чжучжоу Гэвэй Твердосплавные Инструменты, описанная на их сайте, очень показательна. Основательница, г-жа Лидия Чу, начала с международной торговли и к 2017 году чётко выявила боль зарубежных клиентов: переизбыток информации, высокие коммуникационные издержки и непредсказуемое качество из Китая. Именно на решении этих проблем и построена их модель.
Что это значит для нас, тех, кто занимается заточкой? Если мы покупаем диски или напайки у такого поставщика, мы получаем более предсказуемый материал. А предсказуемый материал — это половина успеха в заточке. Не нужно каждый раз гадать, как поведёт себя сплав. Можно выработать стабильный процесс. Это резко снижает процент брака и возвратов.
Поэтому сейчас, когда меня спрашивают про Китай заточка пильных дисков, я уже не отмахиваюсь. Я спрашиваю: ?А какой именно поставщик? Какая у него репутация??. Потому что рынок сегментируется. Появляются компании вроде Grewin Tools, которые работают не на объём, а на контроль качества и понимание нужд конечного пользователя. С такими работать — одно удовольствие. И их продукцию точить — тоже. Риск непредвиденных проблем с материалом снижается в разы.
Итоговые мысли не в качестве резюме
Так что, возвращаясь к началу. Ключевое слово здесь — не ?Китай?, а ?понимание?. Можно испортить немецкий диск плохой заточкой, а можно выжать максимум из китайского, если подойти с умом. Всё упирается в детали: знание материала, состояние оборудования, опыт мастера и, что немаловажно, исходное качество самого пильного диска.
Сейчас, глядя на поток инструмента, вижу тенденцию: китайские производители, которые хотят работать на серьёзный рынок, всё больше вкладываются в консультационную поддержку. Они дают параметры для заточки, рекомендуют режимы. Это огромный плюс. Задача мастера — не игнорировать эту информацию, а использовать её.
Лично для меня переломным моментом стало осознание, что проблема часто не в происхождении инструмента, а в цепочке ?производитель — продавец — точильщик — пользователь?. Если в этой цепочке есть слабое звено (например, продавец, который не может дать техданные, или точильщик, который точит ?на глазок?), то даже лучший диск покажет плохой результат. Поэтому сейчас я всегда стараюсь выстроить диалог и с поставщиком, и с конечным клиентом. Чтобы все понимали, что и зачем мы делаем с этим самым твердосплавным зубом. Только так работа становится по-настоящему качественной.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
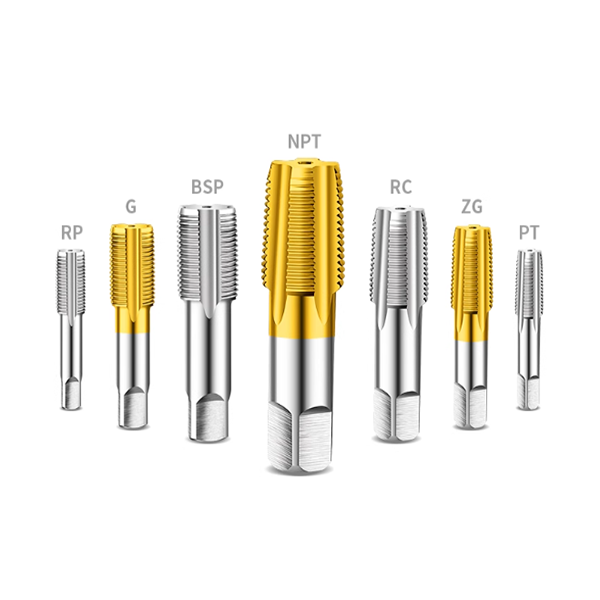 Метчик для конической трубной резьбы 55° (BSPT / PT) – Материал HSS-E | Высокоточное нарезание резьбы для герметичных соединений
-
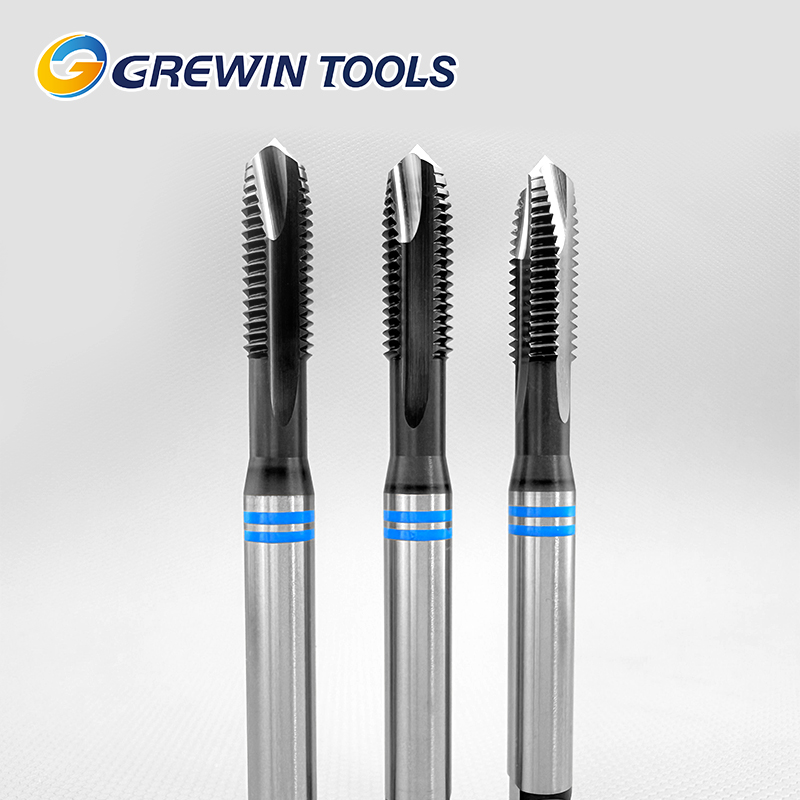 GREWIN Специальный сквозной метчик (DIN, порошковая металлургия) для высокотвёрдой нержавеющей стали
-
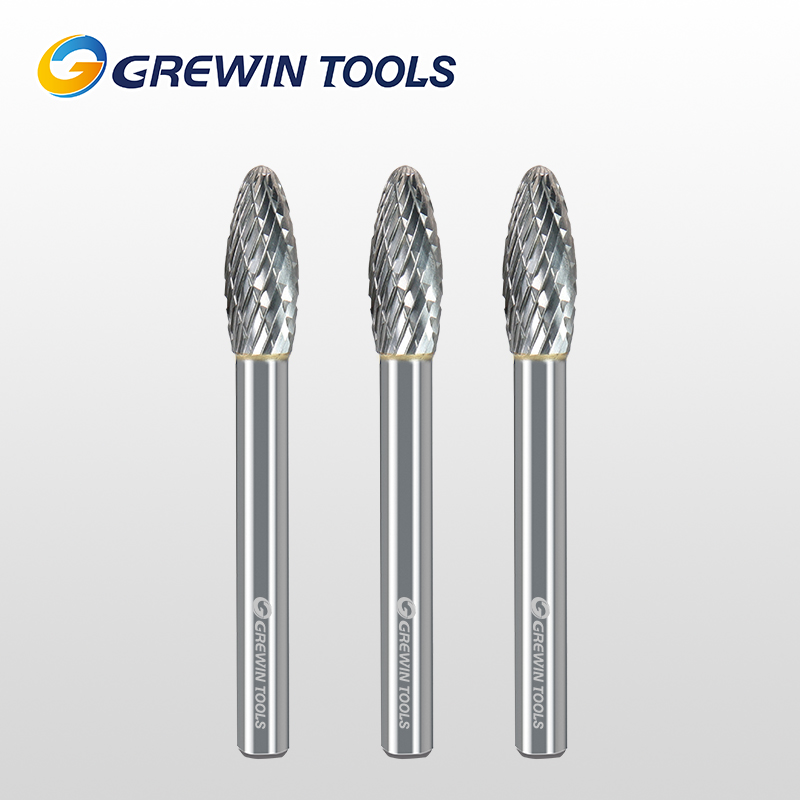 Grewin Bull – Ротационный борфрез Type H
-
 Описание технологии фрезы для фасок вверх-вниз с чёрным покрытием
-
 Grewin Golden Bull – Форма G Ротационный Борфрез · Высокоточный Длинный Конический Инструмент
-
 Токарные пластины WNMG080408-HKC GW9115
-
 Фрезерная пластина Grewin LNPU15T608SRGE-MI GW1008
-
 Ротационный бор L-образного типа Grewin Jin Niu — «Высокоэффективный силач»
-
 Пластина для нарезания резьбы Grewin 16ER-19W GW001-V88
-
 Фреза вращающаяся твердосплавная Grewin Golden Bull – Тип E · Специалист по обработке криволинейных поверхностей
-
 GREWIN Порошковая металлургия DIN Метчик с передней частью
-
 Пластины для обработки алюминия CCGT09T304-LHC GW10
Связанный поиск
Связанный поиск- Металлообрабатывающие цеха производитель
- Металлообрабатывающие инструменты основная страна покупателя
- Сверло твердосплавное 3 3 производитель
- Китай перовое сверло
- Работа с режущими инструментами
- Китай метчики hss
- Сверло твердосплавное 1 1 производитель
- Твердосплавные резцы производитель
- Токарная пластина производитель
- Твердосплавное сверло с покрытием tialn основная страна покупателя